Технико-экономические критерии выбора роторной печи.
Не «углубляясь в дебри» металлургических процессов рассмотрим ситуацию с выбором печи на примере одной лишь конструкции барабана.
Цилиндрический барабан
Барабан конструкцию которого используют все мировые производители роторных печей, усиленный бандажами, внутренними переборками с толщиной металла 10 мм, является на сегодняшний день самым технологичным. Конструкция барабана позволяет устанавливать средне и длиннофакельные горелки. Длина и форма пламени, как раз и являются основными характеристиками горелки, так сказать «краеугольным камнем». В роторных плечах для получения высоких показателей по извлечению металла, используется среднефакельные и длинофакельные горелки (Рис. 1), которые обеспечивают равномерный нагрев плавильный камеры, до заданной температуру за определенный промежуток времени. Конструкция барабана с удлинённой обечайкой и небольшим углом наклона позволяет с легкостью устанавливать данные горелки. Совокупность этих факторов благоприятно влияет на ведение управляемого техпроцесса плавки в печи. Технология, разработанная специально для этих печей, в свою очередь, обеспечивает стабильно повторяемые результаты и максимально возможный металлургический выход, учитывая особенности каждого сырья, минимизируя потери металла.
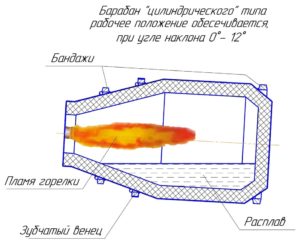
Рисунок 1
Барабан «грушевидной» формы
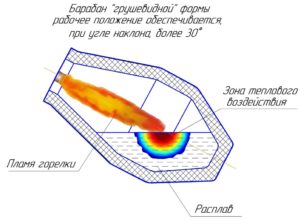
Конструкция данного барабана, толщиной 6 мм, не неприменима в промышленности т.к. процесс плавки в данном барабане идёт при большом угле наклона более 30 градусов, из-за короткой обечайки, при этом металл находится на самом дне камеры (Рис. 2), выступая в роли теплоносителя так, как языки пламени врезаются прямо в расплавленную в ванну, а расплавленный металл уже нагревает футеровку печи и соответственно плавильную камеру. Хотя принципиально должно быть наоборот! Температура в зоне прямого термического влияния доходит до 2000 градусов, т.е. металл в этой зоне попросту сгорает, при прямом контакте с огнём, превращаюсь в окалину и шлаки. Если же устанавливать короткофакельные горелки они не обеспечивают равномерного необходимого нагрева камеры, за счет этого увеличивается время цикла плавки, а чем дольше раскаленный металл находится в печи, тем больше потери на угар и окислы. Потери металла в печах с грушевидным барабаном могут доходить до 40% при плавке фольги, банки, пробки. Часть которых сгорает ещё на первой фазе плавки, даже не успев перейти жидкое агрегатное состояние. Потери металла на плавке лома 10-20%. При плавке шлаков от 20% до 30%.
Рисунок 2
П р и м е р:
Даже при потере 1% алюминия в печи, суточной производительностью до 30 тонн готового металла, при непрерывном цикле работы, потери в долларовом эквиваленте будут следующими:
Потеря 1% металла от производительности — это 300 кг алюминия в сутки, при стоимости тонны алюминия в среднем 1600 долларов, получаем:
0,3 т. Al × 1600 $ = 480 $ в сутки
480 $ × 30 = 14 400 $ в месяц
14400 $ × 12 = 172 800 $ в год
В реальности, потери от использования «футерованной бетономешалки» будут 10-15 раз больше, в сравнении с современной печью с цилиндрическим барабаном.